

Si vous dirigez une entreprise de machines de conditionnement de poudre, vous savez que même une petite imprécision dans le remplissage de la poudre peut perturber les calendriers de production, frustrer les clients et réduire les bénéfices. En tant que fournisseur de machines de conditionnement de poudre, j'ai passé des milliers d'heures à résoudre des problèmes pour des fabricants des secteurs alimentaire, pharmaceutique et chimique. Un remplissage imprécis est de loin l'un des problèmes les plus courants que nous rencontrons. La bonne nouvelle ? La plupart des imprécisions de remplissage ne signifient pas que votre machine est irréparable. Il s'agit généralement d'un petit problème réparable que vous pouvez diagnostiquer avec une approche systématique. Voyons comment résoudre ce problème étape par étape, en nous basant sur des cas réels que nous avons résolus pour nos clients et comment notre gamme d'équipements d'emballage, du fiableMachine d'emballage de poudre de bâtonà la haute performanceMachine de remplissage de poudre sèche– est conçu pour minimiser ces maux de tête dès le départ.
Tout d’abord, définissons ce que signifie réellement « remplissage inexact ». Pour nos clients, il ne s'agit pas seulement d'une différence d'un gramme dans un sac de 100 grammes : ce sont des sacs sous-remplis qui entraînent des rejets d'expéditions, des sacs trop remplis qui gaspillent des matières premières et des poids incohérents qui érodent la confiance des clients. Récemment, j'ai travaillé avec un producteur de café en poudre de spécialité qui recevait des plaintes selon lesquelles ses paquets de bâtonnets de 5 grammes avaient des poids de remplissage variant jusqu'à 0,8 gramme. Ils utilisaient une machine stick pack de milieu de gamme, et leur dépannage initial se faisait par essais et erreurs, ce qui leur coûtait des heures d'arrêt par jour. Une fois que nous avons suivi notre processus étape par étape, nous avons retrouvé leur précision à 0,1 gramme près, et ils sont depuis passés à notreMachine de conditionnement de poudre à bâton latéral multivoies à 3 voiespour les tirages à plus grand volume. Commençons par les coupables les plus simples et les plus courants avant de passer aux réglages plus complexes de la machine.
Étape 1 : Vérifiez la poudre elle-même (la variable la plus négligée)
Avant même de toucher la machine, regardez la poudre que vous emballez. Je ne saurais trop insister sur ce point : la plupart des inexactitudes de remplissage remontent au matériau et non à l'équipement. Les caractéristiques de la poudre modifient la manière dont elle s'écoule, adhère aux pièces et se dépose, ce qui affecte directement la précision du remplissage. Décomposons les principales propriétés de la poudre à tester :
Fluidité: Votre poudre coule-t-elle régulièrement ? Les poudres fines (comme la farine ou les excipients pharmaceutiques) ont tendance à s'agglutiner, tandis que les poudres plus grossières (comme la poudre de protéines) s'écoulent librement. Si votre poudre s'est déposée pendant le stockage, elle peut se compacter, entraînant un écoulement irrégulier dans la chambre de remplissage. Nous recommandons toujours aux clients d'utiliser unPoudre de mélangeur Vpour garantir une granulométrie uniforme et une consistance du mélange avant de l'introduire dans la machine d'emballage. Un client de l'industrie des aliments pour bébés a déjà eu 20 % d'imprécision de remplissage en plus lorsqu'il a sauté une étape de mélange de 10 minutes. Une fois qu'il a recommencé à utiliser son mélangeur V, son poids s'est stabilisé en quelques heures.
Teneur en humidité: Même une petite quantité d'humidité peut transformer une poudre qui s'écoule librement en un désordre collant qui obstrue les trémies ou colle à la vis de remplissage. Nous avons déjà eu un client de suppléments à base de plantes dont la poudre gagnait 0,5 % d'humidité par temps pluvieux, ce qui entraînait des sous-remplissages constants (la poudre collante ne se libérait pas de la tarière). Ils l'ont résolu en ajoutant un déshumidificateur à leur zone de stockage, et le problème a disparu. Pour tester l'humidité, utilisez un humidimètre de base : ciblez une humidité de 0,5 à 2 % pour la plupart des poudres (ajustez en fonction de votre type de produit spécifique).
Cohérence de la taille des particules: Si votre poudre contient un mélange de particules fines et grossières, elles se sépareront lors de leur déplacement dans la trémie ou la vis sans fin. Les particules plus fines peuvent se remplir plus étroitement, tandis que les particules plus grossières occupent plus de place, entraînant une variation de poids. Par exemple, une poudre de protéine contenant de gros granules non dissous peut avoir une densité différente de celle de la poudre fine, de sorte que chaque cycle de remplissage aura un volume différent. Tamiser votre poudre à travers un tamis (adapté à la taille des particules de votre produit) avant qu'elle n'atteigne la machine peut résoudre ce problème, et c'est une étape simple qui prend moins de 10 minutes par lot.
Étape 2 : Inspecter le système d'alimentation et de tarière
En supposant que votre poudre soit homogène, le prochain endroit à vérifier est le mécanisme d'alimentation de la machine. La plupart des machines automatiques de conditionnement de poudre utilisent un remplisseur à vis – une vis rotative qui aspire la poudre de la trémie vers la chambre de remplissage – les problèmes ici sont donc la cause mécanique la plus courante d'un remplissage imprécis.
Tout d’abord, vérifiez la tarière elle-même. Est-il usé, plié ou recouvert de vieille poudre ? Une tarière usée a un diamètre réduit, elle n'aspire donc pas la même quantité de poudre à chaque rotation. Nous avons vu des tarières légèrement usées provoquer des imprécisions de 1 à 2 grammes dans des remplissages de 50 grammes. Si la tarière est recouverte de restes de poudre d'un passage précédent, ce revêtement changera de volume avec le temps, surtout si la poudre est hygroscopique (absorbe l'humidité de l'air). Nettoyez soigneusement la tarière avec une brosse douce (évitez les produits chimiques agressifs qui pourraient endommager le métal) entre les passages et inspectez-la pour vérifier son usure tous les 3 mois (en fonction de l'utilisation). Pour les clients ayant une production à grand volume, nous recommandons d'utiliser des vis sans fin usinées avec précision comme élément standard de la configuration de leur machine.Machine d'emballage de bâtonsest livré avec une tarière en acier trempé qui résiste à l'usure pendant plus de 2 ans d'utilisation quotidienne.
Vérifiez ensuite le système d'agitation de la trémie. De nombreuses remplisseuses à vis sont équipées d'un agitateur (une petite palette ou lame) dans la trémie pour empêcher la poudre de s'agglutiner (s'agglutiner en une masse solide qui ne coule pas). Si l'agitateur est cassé, réglé à une mauvaise vitesse ou ne fonctionne pas du tout, la poudre peut se former, entraînant un débit irrégulier dans la vis sans fin. Un client de l'industrie des épices avait de fréquents « essais à sec » où la vis sans fin ne recevait pas de poudre, ce qui entraînait des sacs sous-remplis. Une fois que nous avons ajusté la vitesse de leur agitateur pour qu'elle corresponde à leur débit de poudre, le pontage s'est arrêté et la précision s'est améliorée de 90 %. La vitesse de l'agitateur doit être réglée pour que la poudre continue de bouger doucement, pas trop vite, ce qui aurait pour effet de l'aérer et de la rendre moins dense, ce qui entraînerait des remplissages excessifs. L'aération est un problème important : si la poudre contient trop d'air, le même volume pèsera moins, donc votre machine remplira plus de volume pour atteindre l'objectif de poids, ce qui entraînera un remplissage excessif. Pour réparer l'aération, ralentissez l'agitateur ou ajoutez une section de désaération dans la trémie si votre machine dispose de cette fonctionnalité.
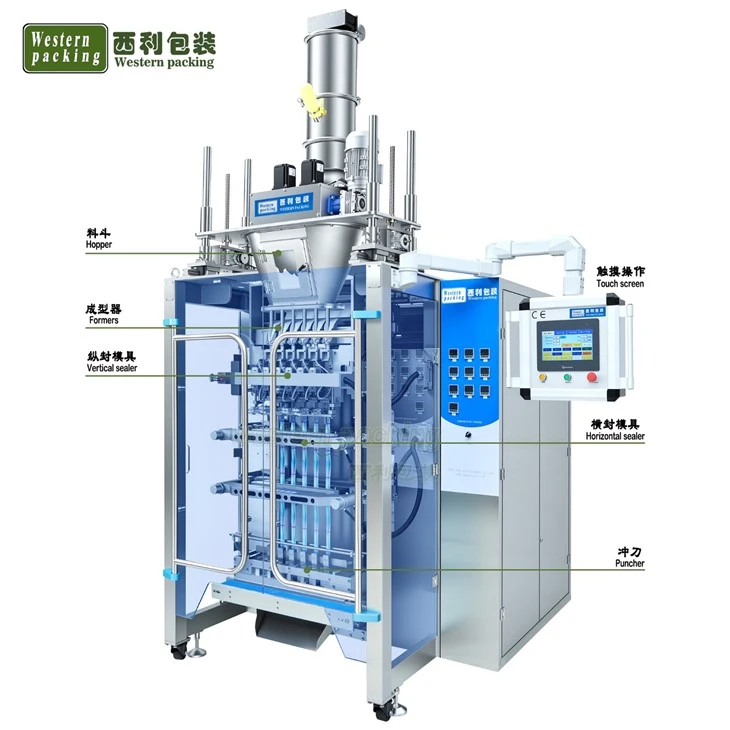

Étape 3 : Calibrer correctement les paramètres de la machine
Une fois que vous avez exclu les problèmes de poudre et d’alimentation, il est temps de calibrer les paramètres de la machine. C’est là que de nombreux opérateurs se trompent : ils sautent de petits ajustements qui font une énorme différence. Commençons par les bases d'une machine de conditionnement de poudre à vis sans fin :
Volume de remplissage par rapport au poids: La plupart des machines vous permettent d'ajuster deux paramètres clés : la vitesse de rotation de la vis sans fin et le nombre de rotations par remplissage. Mais voici l'erreur : ajuster uniquement la vitesse sans tenir compte de la densité de la poudre. Par exemple, si vous passez d’une poudre de sucre fin à une poudre de sel plus grossière, le même volume de vis pèsera différemment. Avant de calibrer, pesez toujours un échantillon de votre poudre et utilisez cette densité pour définir le volume de remplissage. Notre équipe forme nos clients à faire un test rapide : faire 10 tours de vis, peser la poudre qui sort et calculer le poids par tour. Réglez ensuite la machine pour qu'elle exécute ce nombre de rotations afin d'atteindre votre poids de remplissage cible. Pour un client récent emballant des sachets de café de 10 grammes, ce test simple a réduit l'imprécision de 1,2 gramme à 0,2 gramme en un seul ajustement.
Synchronisation et synchronisation du cycle: Le cycle de remplissage de la machine d'emballage doit être synchronisé avec le cycle de formation et de scellage des sacs. Si le remplissage s'effectue trop tôt ou trop tard, la poudre risque de se déverser ou la vis sans fin peut s'arrêter avant que la chambre ne soit pleine, entraînant un sous-remplissage. Nous avons déjà travaillé avec un client pharmaceutique dont la machine avait un capteur mal aligné qui déclenchait le cycle de remplissage 0,2 seconde plus tôt, ce qui est petit, mais suffisant pour laisser 0,5 gramme de poudre dans la vis à chaque cycle. La vérification et la réinitialisation de la synchronisation du cycle ont pris moins de 15 minutes et ont résolu leur problème.
Calibrage du capteur: La plupart des machines de conditionnement de poudre modernes utilisent des cellules de pesée ou des capteurs optiques pour vérifier le poids de remplissage. Si ces capteurs sont sales, mal alignés ou non calibrés, ils donneront de fausses lectures, conduisant la machine à un remplissage excessif ou insuffisant pour corriger « l'erreur ». Par exemple, une cellule de pesée qui n'est pas correctement mise à zéro pensera que le sac vide pèse plus qu'il ne pèse, donc la machine remplira moins de poudre pour atteindre la cible. L'étalonnage des capteurs de pesée est simple : utilisez un poids standard (nous fournissons des poids d'étalonnage avec toutes nos machines) et suivez les étapes manuelles pour remettre à zéro et ajuster le capteur. Nous vous recommandons d'étalonner les capteurs chaque semaine pour une utilisation à volume élevé, ou après tout entretien ou remplacement de pièce.
Étape 4 : Vérifiez les désalignements mécaniques et l'usure
Au fil du temps, même les machines bien entretenues peuvent développer de petits désalignements qui affectent la précision du remplissage. Il est souvent facile de les manquer, mais ils s'additionnent sur des milliers de cycles.
Vérifiez d’abord la buse de remplissage. Est-il correctement aligné avec l'ouverture du sac ? Si la buse est décentrée, la poudre risque de ne pas entrer entièrement dans le sac : une partie peut se répandre sur la zone de scellage, entraînant des poids de remplissage incohérents et même des défaillances du scellage. Nous avons eu un client qui a remarqué que la précision de son remplissage se détériorait après avoir déplacé sa machine vers une nouvelle ligne de production. La buse s'était décalée de 1 mm et après l'avoir réalignée, leurs poids étaient à nouveau cohérents.
Vérifiez ensuite le convoyeur de la machine ou le capteur de longueur de sac. Si le sac est coupé trop court ou trop long, le volume de remplissage pourrait ne pas correspondre à l'espace interne du sac, ce qui entraînerait une imprécision apparente (la poudre est là, mais elle déborde du sac). Mesurer la longueur de chaque sac et ajuster le capteur de longueur est une solution rapide. Pour les lignes à grand volume utilisant des machines multivoies (comme notre machine de conditionnement de poudre à bâtons latéraux Multivoies à 3 voies), chaque voie doit être vérifiée individuellement : même une petite différence dans l'alignement des voies peut entraîner des remplissages incohérents entre les voies.
Enfin, recherchez les pièces usées au-delà de la tarière. La vanne qui contrôle le débit de poudre dans la chambre de remplissage peut s'user, entraînant une libération irrégulière de la poudre. Une valve défectueuse peut laisser une petite quantité de poudre dans la chambre un cycle et en laisser trop entrer dans le cycle suivant. Le remplacement des vannes usées tous les 6 à 12 mois (en fonction de l'utilisation) est une étape proactive qui évite les problèmes de précision.
Étapes proactives pour prévenir de futures inexactitudes
La meilleure façon de gérer les inexactitudes de remplissage est de les empêcher de se produire en premier lieu. En tant que fournisseur de machines de conditionnement de poudre, nous insistons toujours sur quelques pratiques clés auprès de nos clients :
- Mettre en œuvre un programme de maintenance régulière: Nettoyez la vis sans fin, la trémie et la buse de remplissage après chaque passage ; inspecter et serrer les pièces chaque semaine ; et effectuez une vérification complète de la machine tous les 3 mois. Les petits problèmes détectés tôt (comme une tarière légèrement usée ou un capteur sale) évitent de gros temps d'arrêt plus tard.
- Tester les poudres avant la production: Effectuez toujours un petit test de lot sur la machine avant d'exécuter une commande de production complète. Cela vous permet d'ajuster les paramètres, de vérifier les problèmes de débit et de corriger les inexactitudes avant de gaspiller des matières premières ou de produire des sacs défectueux.
- Utilisez le bon équipement pour votre produit: Si vous emballez des packs de sticks en grand volume, notreMachine d'emballage de poudre de bâtonest conçu pour des remplissages cohérents et précis sur plusieurs voies. Pour les poudres sèches à débit variable, notreMachine de remplissage de poudre sècheutilise une technologie de tarière de précision pour minimiser les variations. Associer votre machine d'emballage à unPoudre de mélangeur Vgarantit que votre poudre est uniforme avant même qu'elle n'atteigne la charge.
Quand appeler un dépanneur professionnel
Si vous avez suivi toutes ces étapes et que vous ne parvenez toujours pas à corriger l'imprécision de remplissage, il est temps de contacter un expert. En tant que fournisseur de machines de conditionnement de poudre, notre équipe propose un dépannage à distance (par appel vidéo) pour les petits problèmes, et un service sur site pour les problèmes plus complexes. Nous avons travaillé sur tout, depuis les anciennes machines nécessitant le remplacement de pièces jusqu'aux nouvelles machines mal configurées lors de la livraison, afin de pouvoir résoudre rapidement la plupart des problèmes.
En conclusion, un remplissage imprécis ne doit pas nécessairement nuire à la production. La plupart du temps, il s'agit de vérifier d'abord votre poudre, puis votre système d'alimentation, de calibrer les paramètres et d'effectuer un entretien régulier. En adoptant une approche systématique, vous pouvez réduire les temps d’arrêt, réduire les déchets et assurer le bon fonctionnement de votre production. Si vous souhaitez mettre à niveau votre équipement d'emballage actuel pour améliorer la précision, ou si vous avez besoin d'aide pour résoudre un problème persistant, n'hésitez pas à contacter notre équipe pour discuter de vos besoins spécifiques. Nous sommes là pour soutenir vos opérations de conditionnement de poudre à chaque étape du processus.
Références
- Principes d'écoulement de la poudre et meilleures pratiques de remplissage de vis sans fin, Packaging Machinery Association, 2022
- Effets de la teneur en humidité sur la précision de l'emballage des poudres fines, Journal of Food Engineering, Vol. 207, 2017
- Calendriers de maintenance préventive pour les lignes automatiques de conditionnement de poudre, maintenance et opérations industrielles, 2023
- Contrôle de la ségrégation dans les processus de mélange et de remplissage de poudres, Pharmaceutical Engineering, Vol. 42, 2022


